Acciaio strutturale: fresatura-diretta di profili, piastre e sezioni personalizzate
L'acciaio strutturale costituisce la struttura portante-per le moderne costruzioni industriali, le infrastrutture civili e la produzione di attrezzature pesanti. Il materiale si basa su un equilibrio chimico preciso e prestazioni meccaniche rigorose: principalmente carico di snervamento (ReH o Rp0,2), resistenza alla trazione (Rm), allungamento (A5) e resilienza all'impatto con intaglio Charpy V- (KV) a temperature operative specificate.
La selezione dell'acciaio strutturale richiede la corrispondenza delle qualità dell'acciaio, delle tolleranze di laminazione, dei profili dimensionali e delle proprietà della sezione trasversale ai calcoli strutturali. Le opzioni di laminazione spaziano da sezioni strutturali standard-laminate a caldo (travi, canali, angoli) e piastre in acciaio strutturale a sezioni ad H saldate su misura-e profili rivestiti in zinco-alluminio-magnesio (ZAM).
Tutti i materiali sono sottoposti a processi di laminazione termico-meccanici controllati, analisi tracciabile del calore di fusione e verifica dimensionale secondo le specifiche ASTM, EN, ISO e JIS.
-
![Sezione a T in acciaio]() Sezione a T in acciaioLe sezioni a T in acciaio (chiamate anche barre strutturali a T-o profili a T) sono elementi strutturali-laminati a caldo o formati a freddo-con una sezione trasversale-a forma di T-. La sezione è
-
![Barra piatta in acciaio]() Barra piatta in acciaioLe barre piatte in acciaio sono sezioni rettangolari solide in acciaio al carbonio o legato prodotte mediante laminazione a caldo o trafilatura a freddo.
-
![Angolo d'acciaio]() Angolo d'acciaioGli angolari in acciaio strutturale-laminato a caldo (configurazioni a gambe uguali e diverse) fungono da profili portanti primari-nelle strutture per l'edilizia, la fabbricazione di torri e le
-
![Canale d'acciaio]() Canale d'acciaioI canali in acciaio strutturale-laminati a caldo e-formati a freddo presentano un profilo della flangia parallelo o rastremato progettato per la resistenza alla flessione e l'intelaiatura strutturale.
-
![Trasmetto acciaio]() Trasmetto acciaioLe travi a I-in acciaio laminato a caldo-forniscono un modulo di sezione elevato lungo l'asse verticale primario, ottimizzando l'efficienza del materiale rispetto alle forze di flessione nelle
-
![Trave ad H in acciaio]() Trave ad H in acciaioLe travi strutturali ad H-laminate a caldo-sono caratterizzate da ampie flange parallele e un'anima perpendicolare che forma una sezione ad H.


Gamma di prodotti
|
Categoria della sezione |
Tipi e profili di prodotto |
Intervallo dimensionale/spessore |
Processo di produzione standard |
|
Forme strutturali pesanti |
Travi a flangia larga (forme a W-), travi a I- (IPE, IPN), travi universali (UB, UC), canali (PFC, UPN), angoli (uguali/disuguali) |
Profondità: 80 mm - 1000 mm Spessore flangia: 5 mm - 45 mm |
Laminato a caldo- (senza cuciture), raddrizzato |
|
Piatti medi e pesanti |
Piastre strutturali, piastre ad alta-bassa resistenza-in lega (HSLA), piastre resistenti all'abrasione-, piastre per recipienti a pressione |
Spessore: 6 mm - 300 mm Larghezza: 1500 mm - 4200 mm |
Laminato a caldo-, normalizzato, TMCP, Q&T (bonificato) |
|
Sezioni strutturali cave (HSS) |
Tubi quadrati (SHS), rettangolari (RHS), circolari (CHS). |
Spessore della parete: 2,0 mm - 30.0 mm Diametro esterno/lato: 20 mm - 1200 mm |
ERW, SEGA, senza giunture,-formato a freddo,-finito a caldo |
|
Sezioni-formate a freddo e rivestite |
Arcarecci a C-, Arcarecci a Z-, Canali per cappelli, Guide di montaggio solari |
Spessore: 1,0 mm - 6.0 mm Altezza profilo: 80 mm - 400 mm |
Profilatura continua a freddo (rivestimento GI, ZAM, HDG) |
|
Membri creati-/fabbricati |
Travi ad H saldate pesanti-, colonne scatolari, travi rastremate, travi per gru |
Altezza nastro fino a 3000 mm Spessore lamiera fino a 100 mm |
Saldatura ad arco sommerso (SAW), assemblaggio automatico e raddrizzatura |
Caratteristiche principali del prodotto
Rapporto rendimento-rispetto-a trazione calcolato (Re/Rm)
Mantiene la deformazione plastica prevedibile prima della frattura in condizioni di sovraccarico (tipicamente Re/Rm<= 0.85 for seismic-rated grades).


Valori di carbonio equivalenti controllati (CEV/CET)
Formulato mediante una chimica a basso-carbonio per garantire una saldatura sul campo senza crepe-utilizzando parametri di preriscaldamento standard secondo AWS D1.1/EN 1011.
Resistenza all'intaglio a bassa-temperatura
Resistenza agli urti sotto-zero fino a -50 gradi C (minimo 27 J) per strutture artiche e carichi dinamici offshore.

Condizionamento e disincrostazione delle superfici
La decalcificazione idraulica ad alta-pressione durante la laminazione a caldo produce condizioni superficiali pulite adatte per la sabbiatura immediata (Sa 2,5) e l'applicazione di shop primer.
Omogeneità meccanica direzionale
La lavorazione termomeccanica controllata (TMCP) riduce al minimo l'anisotropia, offrendo proprietà uniformi dell'asse Z-(attraverso-spessore) per prevenire la lacerazione lamellare nei giunti saldati pesanti.
Opzioni di resistenza alla corrosione
La zincatura a caldo-(fino a 610 g/m2) e i rivestimenti continui in zinco-alluminio-magnesio (ZAM) forniscono protezione dei bordi autoriparante negli ambienti costieri (C4/C5).
Specifiche chiave

Spessore della piastra (T):Da 6 mm a 300 mm (tolleranza secondo EN 10029 Classe A/B/C/D o ASTM A6)
Larghezza piastra (L):da 1500 mm a 4200 mm
Tolleranza di planarità: <= 3 mm/m to <= 6 mm/m
Metriche della sezione-trasversale della trave:
- Ix, Iy: Momento di inerzia (rigidità flessionale attorno agli assi X/Y)
- Sx, Sy: Modulo di sezione elastica (calcoli della sollecitazione di flessione)
- Rx, Ry: Raggio di rotazione (criteri di instabilità della colonna)
Matrice delle proprietà dei materiali
|
Parametro / Metrica |
Valore standard/Condizione di prova |
Norma tecnica applicabile |
|
Intervallo del limite di snervamento (ReH) |
235 MPa - 960 MPa |
ASTM A370, ISO 6892-1 |
|
Intervallo di resistenza alla trazione (Rm) |
360 MPa - 1100 MPa |
ASTM A370, ISO 6892-1 |
|
Allungamento a rottura (A5) |
14% - 26% (a seconda del voto) |
ISO 6892-1 |
|
Energia d'impatto (KV) |
27 J - 50 J a +20 gradi C, 0 gradi C, -20 gradi C, -50 gradi C |
ISO 148-1, ASTM E23 |
|
Carbonio equivalente (CEV) |
<= 0.38% - 0.45% (CEV = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15) |
AWS D1.1, EN 10025-1 |
|
Tolleranze dimensionali |
Piastre strutturali: EN 10029 / ASTM A6 Sezioni: EN 10034/ASTM A6 |
EN10029, ASTM A6 |
|
Classificazioni delle superfici |
Classe A, B, C (limiti di riparazione dei difetti sotto-superficiali) |
EN10163-2 |
|
Proprietà della direzione Z- |
Z15, Z25, Z35 (Riduzione percentuale dell'area) |
EN10164, ASTM A770 |
Gradi e standard
|
Sistema standard |
Grado d'acciaio |
Limite di snervamento minimo (MPa) |
Resistenza alla trazione (MPa) |
Equivalente internazionale |
Metallurgia primaria/processo |
|
EN10025-2 |
S235JR/J2 |
235 |
360 - 510 |
ASTM A36/JIS SS400 |
Acciaio strutturale non-legato, laminato-a caldo |
|
EN10025-2 |
S355JR/J2/K2 |
355 |
470 - 630 |
ASTM A572 Gr50 / JIS SM490 |
Acciaio strutturale ad alto-snervamento, non legato |
|
EN10025-3/4 |
S355N / M |
355 |
470 - 630 |
ASTM A572Gr50 |
Acciaio a grana fine-normalizzato/TMCP |
|
EN10025-6 |
S690QL |
690 |
770 - 940 |
ASTM A514 |
Acciaio bonificato-ad alta resistenza |
|
ASTM A36 |
Acciaio strutturale |
250 (36 ksi) |
400 - 550 |
EN S235JR |
Acciaio strutturale al carbonio per strutture imbullonate/saldate |
|
ASTM A572 |
Voto 50/60 |
345 (50 ksi) |
450 minuti. |
EN S355N |
Acciaio HSLA microlegato al colombio-vanadio- |
|
ASTM A992 |
Forme a flangia ampia |
345 - 450 |
450 minuti. |
EN S355JR |
Acciaio di forma standard con rapporto Re/Rm controllato |
|
ASTM A588 |
Grado A/B |
345 (50 ksi) |
480 minuti. |
EN S355J2WP / Corten B |
Acciaio resistente alla corrosione atmosferica-(agenti atmosferici). |
Applicazioni
Edifici pre-ingegnerizzati (PEB) e magazzini industriali:Telai strutturali primari, travi del portale, travi mobili della gru, arcarecci del tetto-formati a freddo a C/Z e travi delle pareti.
Macchinari pesanti e attrezzature per movimento terra:Piastre resistenti all'abrasione-e ad alta-rendimento (S690QL, Q690D) per bracci di escavatori, telai di telai, cassoni di autocarri con cassone ribaltabile da miniera e bracci telescopici di gru.
Scaffalature per servizi solari e strutture fotovoltaiche:Sezioni laminate a freddo-continue rivestite in zinco-alluminio-magnesio (ZAM), montanti a terra guidati e staffe inclinabili progettate per un servizio all'aperto non verniciato di 25 anni.
Infrastrutture civili e ponti:Piastre TMCP ad alta-tenacità (S355ML, S460ML) e travi pesanti ad ali larghe per travi di ponti autostradali, cavalcavia ferroviari e giunti di dilatazione sottoposti a carico ciclico dinamico.
Piattaforme offshore di petrolio e gas:Piastre pesanti testate sull'asse Z- (Z25/Z35) per gambe di rivestimento, nodi tubolari, moduli di coperta e pezzi di transizione per fondazioni di turbine eoliche resistenti alla dura fatica marina.

Qualità e ispezione


Tutti i cicli di produzione sono sottoposti a rigorose procedure di controllo qualità registrate nell'ambito di un sistema di gestione della qualità certificato ISO 9001. Le materie prime sono completamente tracciabili, dalla produzione dell'acciaio della ghisa dell'altoforno e del forno a ossigeno basico (BOF)/forno ad arco elettrico (EAF) fino ai tag finali del fascio.
Flusso di produzione e garanzia della qualità
- Materia prima: minerale di ferro/rottami di acciaio
- Fusione e raffinazione: recipiente BOF / EAF e degasaggio sotto vuoto
- Colata continua: colata in bramma/blumo/billetta
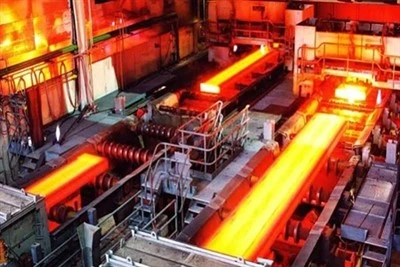
- Laminazione a caldo/TMCP: riscaldamento e laminatoio-a passaggi multipli
- Raffreddamento e rifinitura: stiratura, cesoiatura e dimensionamento
- Distruttivi/CND: Prove Meccaniche, Ultrasuoni (UT), CND superficiali
- Imballaggio finale: stencil, raggruppamento e certificati di lavorazione
Controlli di qualità della cartiera e protocollo NDT
Analisi termica chimica:Verifica tramite spettrometria di emissione ottica (OES) dei livelli di C, Si, Mn, P, S, Cr, Ni, Mo, V, Cu, N e boro per bloccare bersagli equivalenti al carbonio prima della fusione.
Test meccanici (distruttivi):
- Test a temperatura ambiente e di trazione sotto-zero secondo ISO 6892-1.
- Test di impatto Charpy V-Notch secondo ISO 148-1 attraverso transizioni di temperatura specificate (da -20 °C a -50 °C).
- Test di trazione nella direzione-Z-dello spessore conforme alla norma EN 10164 per evitare lacerazioni lamellari.
Test non-distruttivi (NDT):
- Ultrasonic Testing (UT): Automated inline or manual offline UT according to EN 10160 (Classes S1/E1 through S3/E4) or ASTM A578 for internal lamination detection in plates >= 10 mm.
- Ispezione dei difetti superficiali: test con particelle magnetiche (MT) o test con liquidi penetranti (PT) su bordi tagliati e smussati.
Controllo dimensionale e planarità:La scansione laser e i calibri automatizzati controllano i profili delle sezioni trasversali, l'ortogonalità tra l'anima e la flangia, la campanatura, lo spostamento e le tolleranze di spessore rispetto a EN 10029/ASTM A6.
Certificati e conformità:Certificati di prova dei materiali (MTC) forniti secondo EN 10204 Tipo 3.1 o 3.2 (ispezione di terze parti- da parte di SGS, TUV, Bureau Veritas o Lloyd's Register). Conformità completa al marchio CE-ai sensi della norma EN 1090-1/EN 10025.
Opzioni di fornitura e personalizzazione

Servizi di lavorazione del mulino
Taglio di precisione:Taglio a ossitaglio CNC,-taglio al plasma (taglio netto fino a 80 mm), taglio di sezioni con sega a nastro e profilatura laser ad alta-precisione.
Preparazione per smussatura e saldatura:Preparazione dello smusso singolo-V, doppio-V e J-sui bordi delle piastre e sulle estremità delle travi utilizzando fresatrici meccaniche automatizzate.
Trattamento e rivestimento superficiale:
- Granigliatura automatica ISO 8501-1 Classe Sa 2.5 / Sa 3.0.
- Applicazione di shop primer saldabili (primer epossidico ricco di zinco, ossido di ferro) in spessori di strato da 15 um a 30 um.
- Zincatura a caldo-in lotti conforme allo standard ASTM A123/ISO 1461.
Formatura e piegatura a freddo:Laminazione di piastre in gusci cilindrici, piegatura di sezioni (travi di centinatura, canali di avvolgimento) e profilatura di arcarecci-con modelli di fori-automatici.
Specifiche logistiche di imballaggio e spedizione
Piatti:Spedito sfuso o legato in acciaio-su pattini di legno con interfogli di carta-antiruggine; bordi esposti protetti con protezioni smussate in acciaio.
Profili e sezioni:Fasci nudi legati con reggette in acciaio-ad alta resistenza; pesi di sollevamento configurati per soddisfare i limiti delle gru portuali (tipicamente da 2,0 a 5,0 tonnellate per sollevamento).
Avvolgimento dell'esportazione:Pellicola antiruggine VCI, fogli di plastica e protezioni per gli angoli dei bordi per il trasporto marittimo in contenitori breakbulk o open{1}}top/flat-rack.

Cosa dovrebbero fornire gli acquirenti
Fornire requisiti tecnici completi durante la fase RFP iniziale riduce i tempi di chiarimento tecnico e accelera la pianificazione dello stabilimento.
Elenco di controllo tecnico RFQ
Grado e standard del materiale:(Ad esempio, S355J2+N conforme a EN 10025-2, ASTM A572 Gr 50)
Designazione del profilo/Specifiche della piastra:(Ad esempio, HEB 300, L14x90, Piastra 25 mm x 2500 mm)
Quantità:Peso (tonnellate) o numero di pezzi per lunghezza
Condizioni di consegna:(Come-Laminato, Normalizzato +N, Termomeccanico +M, Q&T +QT)
Criteri della prova di impatto:(Temperatura di prova, soglia minima Joule ad esempio, -20 gradi C / 27 J)
NDT e classe dei difetti:(Ad esempio, UT secondo EN 10160 Classe S1/E1, test nella direzione Z-)
Elaborazione secondaria:(Angoli smussati, modelli di fori per bulloni, granigliatura, primer)
Certificazione e ispezione:(EN 10204 3.1 o 3.2 con agenzia di ispezione TPA)
Porto di destinazione e Incoterms:(FOB, CFR, CIF con requisiti di tasso di scarico)
Domande frequenti

Richiedi un preventivo
Per ottenere i prezzi di fabbrica, i programmi di rotazione e le stime di trasporto, invia il programma dei materiali e le specifiche del progetto direttamente al nostro ufficio tecnico-vendite.
Tempo di risposta:Le richieste di offerta contenenti criteri completi di valutazione, profilo, quantità e test ricevono preventivi commerciali formali entro 24 ore lavorative. Su richiesta è possibile stabilire un prezzo per le opzioni di ispezione-di terze parti (SGS, BV, DNV).
Essendo uno dei produttori e fornitori di acciaio strutturale più professionali in Cina, supportiamo anche un servizio personalizzato. Non esitate a vendere all'ingrosso acciaio strutturale economico disponibile qui dalla nostra fabbrica. Per una consulenza sui prezzi, contattateci.